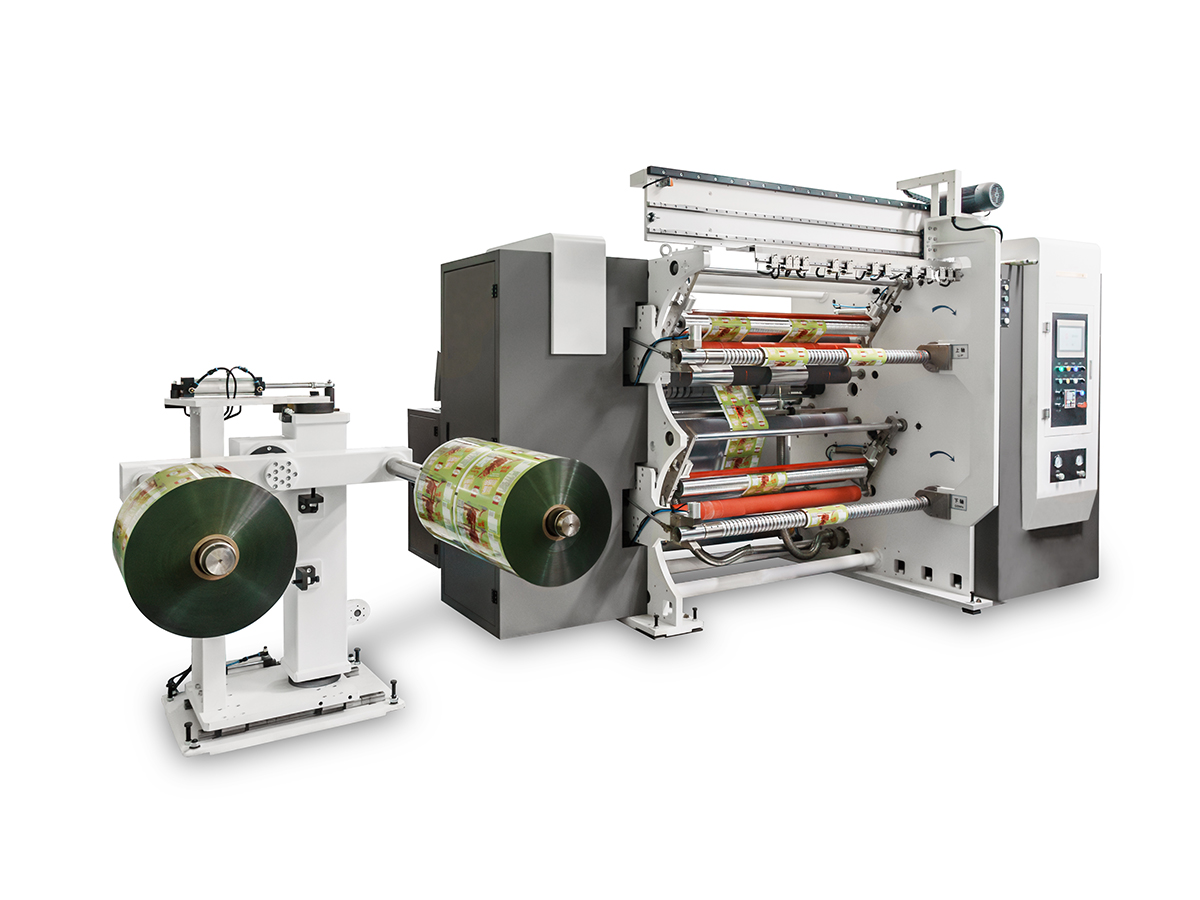
Průvodce flexibilním balicím zařízením
Mnoho kupujících začíná hledat a suchý laminovací stroj na bázi rozpouštědla porovnáním maximální rychlosti a šířky. Na těchto číslech záleží, ale jen zřídka vysvětlují, proč jedna řada vyrábí konzistentní lamináty bez zbytků, zatímco jiná se potýká s pomačkáním, plýtváním lepidlem a neúspěšnými testy retorty. Rozdíl obvykle spočívá v několika základních funkcích, které určují, jak se stroj chová v reálných výrobních podmínkách.
Suchá laminace na bázi rozpouštědel zůstává preferovanou cestou pro náročné aplikace. Jeho pevnost spoje vydrží při sterilizaci horkou vodou a párou, jeho odolnost vůči agresivnímu obsahu je dobře prokázána a jeho optická čirost vyhovuje prémiovým obalům na potraviny, léčiva a osobní péči. Přestože systémy bez rozpouštědel rostou, řady na bázi rozpouštědel nadále dominují vysoce výkonným strukturám.
Hlubotisková stanice dávkuje lepidlo na fólii pomocí rytého válce. Geometrie buněk a rychlost válečku nastavují hmotnost nátěru a stálá hmotnost nátěru je základem stabilní pevnosti spoje a čistého vzhledu. Nerovnoměrná aplikace vede k suchým místům, tunelům a pruhům, které se vynoří až po navinutí a potištění laminátu.
Ruční míchání zavádí změny v sušinách a viskozitě lepidla, což nutí operátory k nadměrnému nanášení lepidla jako bezpečnostní rezervy. Automatický systém míchání dávkuje základní lepidlo, tužidlo a rozpouštědlo v kontrolovaném poměru a in-line monitoruje viskozitu. Závody, které přecházejí z ručního na automatické míchání, obvykle vykazují úspory lepidla v rozmezí 10 až 20 procent spolu s nižšími ztrátami odpařováním rozpouštědla z otevřených míchacích nádob.
| Míchací přístup | Přesnost poměru | Typický odpad lepidla | Závislost na operátorovi |
|---|---|---|---|
| Ruční dávkové míchání | Mírný | vyšší | Vysoká |
| Poloautomatické dávkování | Dobře | Mírný | Střední |
| Plně automatické míchání | Těsné | Nejnižší | Nízká |
Sušící tunel má dvě práce. Musí odpařovat rozpouštědlo dostatečně rychle, aby udržela rychlost linky, a musí odstraňovat rozpouštědlo dostatečně důkladně, aby hotový laminát splnil požadavky na zápach a migraci. Zbytkové rozpouštědlo je jednou z nejčastějších příčin odmítnutých obalů na potraviny a léčiva, protože zachycené rozpouštědlo může vytvářet pachy v obsahu nebo selhat při testování shody po skladování.
Vícezónová regulace teploty je funkce, která odděluje flexibilní systém sušení od pevného. Zóny nastavené na progresivně nastavené teploty nechají nátěr jemně zaschnout na vstupu a končit při vyšší teplotě blízko výstupu. Možnosti rekuperace tepla, jako je zpětný chod sekundárního vzduchu nebo cirkulace horkého vzduchu, snižují spotřebu energie na kilogram laminátu, což má přímý vliv na účty za energie.
Samotný topný výkon vám řekne velmi málo. Zeptejte se, jak výfukový systém udržuje podtlak v tunelu, jak se měří stejnoměrnost teploty po šířce pásu a jak je vyvážený proud vzduchu, aby se fólie netřepala nebo nechladila nerovnoměrně. Tunel se silným prouděním vzduchu, ale špatnou rovnoměrností bude stále zanechávat zbytky ve středu role.
Materiály jako PET, BOPP a hliníková fólie reagují na tah odlišně. Tenké nebo na teplo citlivé tkaniny se při nadměrném tahu natahují a nerovnoměrně se obnovují, což vytváří vrásky a registruje posun. Napínací systém s uzavřenou smyčkou využívá siloměry nebo napínací válec k nepřetržitému čtení napětí pásu a nastavování hnacího momentu v reálném čase. Operátoři, kteří přecházejí z řízení s otevřenou smyčkou na řízení s uzavřenou smyčkou, běžně zaznamenávají významný pokles přerušování webu a vyřazení souvisejících s vráskami, a proto se tato funkce tak často objevuje v auditech kvality.
Stabilita napětí je zřídka zaznamenána, když funguje, a téměř vždy je obviňována, když selže.
Dvojitá odvíjecí stanice umožňuje lince připravit další cívku, zatímco ta aktuální běží. Když dojde první kotouč, spoj se provede za chodu a výroba pokračuje bez tečky. U závodů s dlouhými objednávkami se tím snižuje počet spouštění za směnu a každé zamezení spuštění ušetří film, lepidlo a čas potřebný k uvedení sušícího systému zpět na teplotu.
Páry rozpouštědel jsou hořlavé a odpovědná konstrukce stroje s nimi zachází jako s neustálým nebezpečím. Mezi standardní bezpečnostní prvky patří motory a elektrické komponenty v zónách s rozpouštědlem v nevýbušném provedení, monitorování koncentrace, které sleduje spodní mez výbušnosti, a automatické blokování ventilace, které reaguje, když se hladina par zvýší. Tyto prvky nejsou ve většině regionů volitelné doplňky; jsou součástí balíčku shody, který kontrolují pojišťovny a požární úřady.
Jednotky pro regeneraci rozpouštědel zachycují odpařené rozpouštědlo z proudu výfukových plynů a vracejí je k opětovnému použití. Rekuperace odpadního tepla může předehřívat přiváděný vzduch a snížit spotřebu paliva. Společně snižují emise i provozní náklady. Návratnost těchto systémů závisí na cenách rozpouštědel, provozních hodinách a místních emisních limitech, takže obchodní případ by měl být modelován podle vašeho skutečného výrobního plánu.
| Možnost | Hlavní přínos | Nejlepší fit |
|---|---|---|
| Jednotka pro regeneraci rozpouštědel | Snižuje nákup rozpouštědel a emise | Vysoká-volume solvent use |
| Rekuperace odpadního tepla | Nízkáers energy consumption | Kontinuální, dlouhodobé linky |
| Pouze základní výfuk | Nízkáer initial investment | Malá nebo přerušovaná výroba |
Dobře nakonfigurovaný stroj dokáže laminovat substráty od velmi tenkých filmů až po těžší fóliové struktury. Aplikace zahrnují balení svačin, retortové sáčky, které musí vydržet sterilizaci, lékařské blistrové a sáčkové balení a kosmetické laminátové tuby. Každá aplikace klade jiné požadavky na tlak ve svěru, profil sušení a rozsah tahu, takže flexibilita je spíše záležitostí technických možností než jediné hlavní specifikace.
Návratnost investic se zlepší, když jedna řada může obsluhovat několik úrovní produktů. Stroj, který si poradí jak se strukturami každodenního občerstvení, tak s farmaceutickými lamináty s vysokou bariérou, udržuje kapacitu využitou po celý rok, místo aby seděl mezi sezónními objednávkami nečinný.
Požádejte dodavatele, aby pro vaši konstrukci oddělili maximální mechanickou rychlost od reálné pracovní rychlosti. Mezera mezi těmito dvěma často ukazuje, jak moc sušicí systém a regulace tahu omezují výrobu v praxi. Požádejte také o délku sušícího tunelu, maximální teploty zóny a rychlost výměny nanášecího válce, protože doba výměny válečku přímo ovlivňuje, kolik změn produktu váš tým zvládne za směnu.
Nižší pořizovací cena může skrývat vyšší provozní náklady. Slabé dávkování lepidla vede k nadměrné spotřebě lepidla, omezená kapacita sušení vede k nižší rychlosti linky a systém základního napětí vytváří více zmetků na tenkých filmech. Během víceletého období tyto ztráty často převyšují počáteční úspory, zejména u závodů s několika směnami.
| Zdroj nákladů | Nízká-Price Machine | Dobře specifikovaný stroj |
|---|---|---|
| Spotřeba lepidla | vyšší variance | Kontrolované a opakovatelné |
| Rychlost linky | Omezeno sušením | Přizpůsobeno kapacitě sušení |
| Míra odmítnutí na tenkých vrstvách | vyšší | Nízkáer with closed-loop tension |
| Doba přechodu | Delší | Kratší s rychlovýměnnými válečky |
Vysoce kvalitní suchý laminovací stroj na bázi rozpouštědla vyvažuje tři věci najednou: přesnost povlaku, účinnost sušení a stabilní napětí. Když je některý z nich slabý, ostatní nemohou plně kompenzovat a výsledkem je plýtvání lepidlem, pomalejší čáry nebo vyřazené role. Vyhodnocení pěti zde popsaných funkcí vám poskytne praktický rámec pro porovnávání konfigurací a pochopení toho, kam vaše investice skutečně míří.
Jste připraveni vypočítat návratnost vaší konkrétní obalové struktury?
Podělte se o svou kombinaci substrátu, cílovou rychlost a požadavky na bezpečnost rozpouštědel a naši inženýři vám do 24 hodin doporučí konfiguraci a poskytnou podrobnou cenovou nabídku. Prozkoumejte celou řadu laminovacích strojů porovnat možnosti.
Konečná cena za suchý laminovací stroj na bázi rozpouštědla závisí na pracovní šířce, konstrukci sušícího systému a bezpečnostním balíčku. Spíše než spoléhat na obecný ceník si vyžádejte přizpůsobenou cenovou nabídku, protože správná konfigurace pro vedení 1050 mm se může podstatně lišit od konfigurace pro vedení 1600 mm.
Systémy na bázi rozpouštědel využívají lepidlo rozpuštěné v těkavém rozpouštědle, které se odpařuje v sušícím tunelu. Tato cesta je široce používána tam, kde je potřeba vysoká pevnost spoje, tepelná odolnost a silná chemická odolnost. Systémy bez rozpouštědel zcela zabraňují emisím rozpouštědel, ale mohou mít různé limity výkonu pro určité požadavky na sterilizaci nebo bariéru.
Přijatelné limity závisí na cílovém trhu, balených potravinách a platných předpisech. Výrobci obvykle potvrzují hladiny zbytkového rozpouštědla laboratorním testováním a přizpůsobují parametry sušení těmto cílům. Spolupráce s vaší balicí laboratoří a regulačním poradcem je nejspolehlivějším způsobem, jak nastavit specifikaci.
Tenké fólie mají nízkou tuhost a rychle reagují na změny tažné síly. Řízení s uzavřenou smyčkou nepřetržitě měří napětí a upravuje hnací moment, což snižuje natahování, mačkání a přetrhávání pásu. Přínos je nejvíce patrný na tenkých, tepelně citlivých nebo metalizovaných substrátech.
Závisí na spotřebě rozpouštědla, provozních hodinách a místních emisních pravidlech. Malé nebo přerušované operace často zjistí, že základní výfuk s pečlivým hospodařením s rozpouštědly je dostatečný. Rekuperační jednotka má obvykle větší smysl, když je spotřeba rozpouštědel vysoká a běží po celý rok.
Připravte si cílové substráty a jejich tloušťky, laminátové struktury, které provozujete, požadovanou rychlost linky, pracovní šířku, požární klasifikaci instalační místnosti a případné požadavky na sterilizaci nebo certifikaci. Kompletní zadání umožňuje dodavateli doporučit konfiguraci, která odpovídá vaší skutečné produkci.
Kontaktujte nás
Doporučené produkty
Spojení Ruce S Huitongem
Přizpůsobte si flexibilní řešení balicích zařízení
Zeptejte se nyní
Produkty
kontaktujte nás

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
Adresa: č. 429 Xizhang Road, město Gushan, město Jiangyin, provincie Jiangsu, Čína