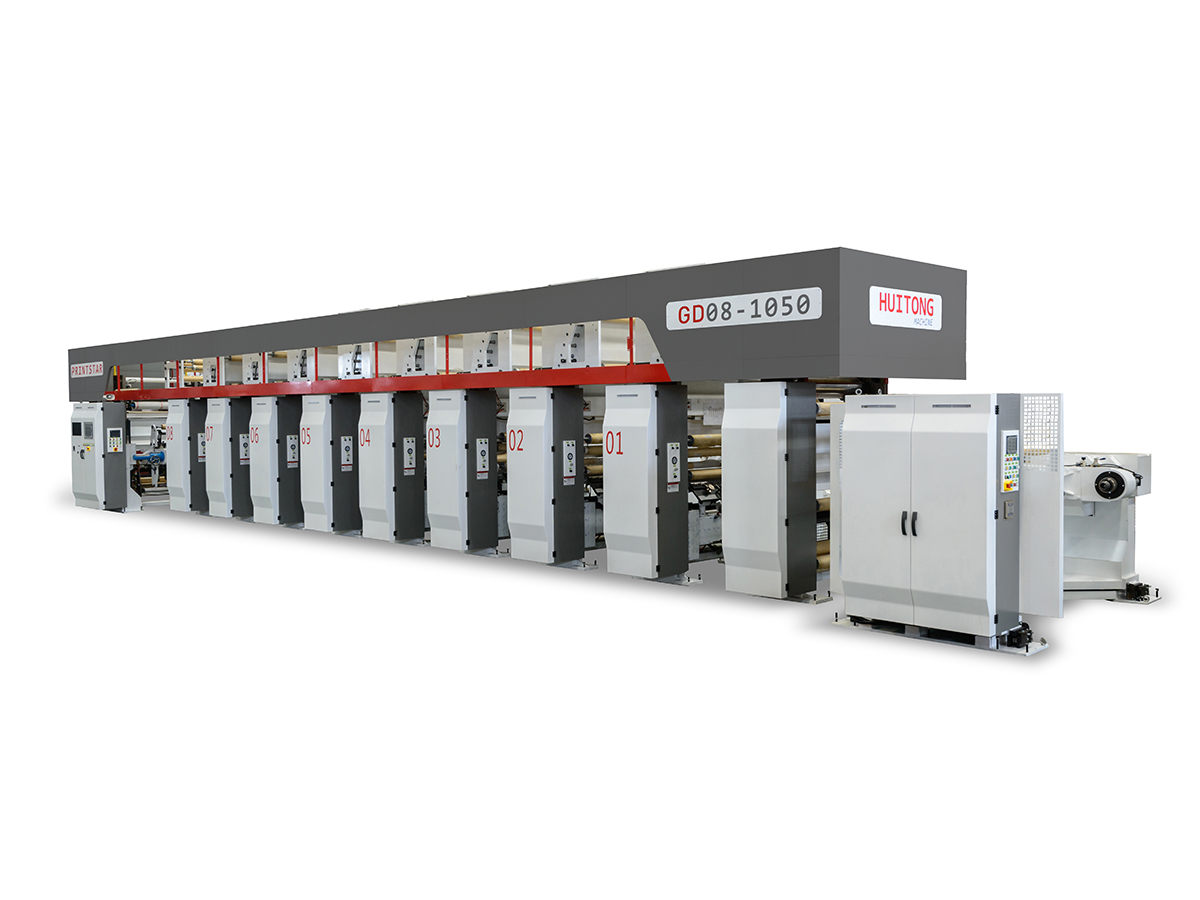
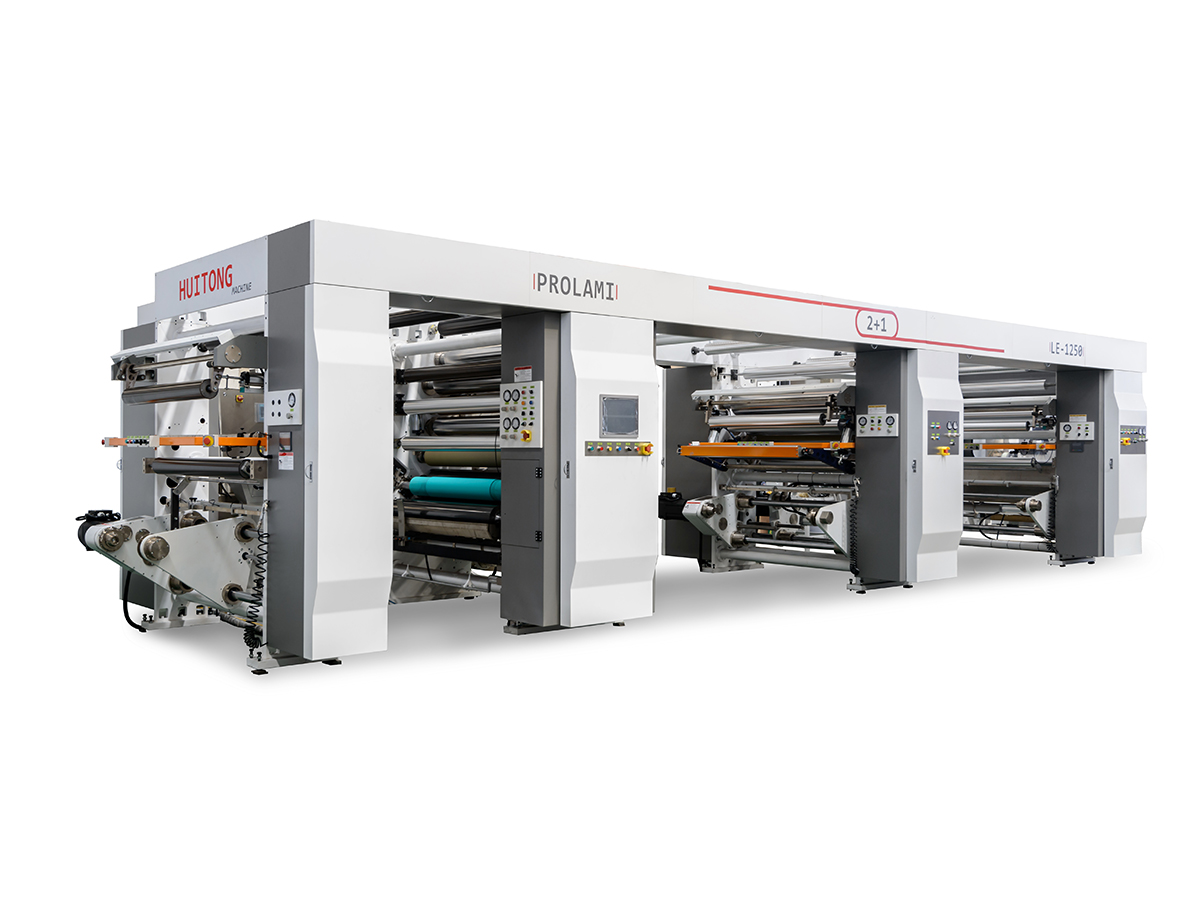
Většina zklamaných projektů flexibilních obalů neselhává, protože zařízení je špatné. Selhávají, protože stroje byly vybrány dříve, než kdokoli definoval filmy, formáty sáčků a cíle kvality, které bude závod provozovat každý den. Linka, která vypadá působivě v brožuře, může stále vytvářet těžký odpad, když se setká s tenkým metalizovaným filmem nebo biologicky odbouratelným substrátem, který se chová jinak pod napětím.
Nákupní týmy často porovnávají stroje podle rychlosti a pořizovací ceny. Zkušení manažeři závodu se dívají na jinou sadu čísel: kolik použitelné fólie opustí linku za směnu, jak dlouho trvá změna barvy a kolik operátorů je potřeba, aby byl proces stabilní. Níže uvedené rozsahy jsou běžně k vidění, když kupující kontrolují nabídky od několika dodavatelů.
milimetry, typický rozsah šířky pásu
metrů za minutu, typická rychlost běhu
hodin, typická doba změny barvy
Šňůra určená pro vysokou rychlost je hodnotná pouze tehdy, pokud dokáže udržet registraci, napětí a hmotnost povlaku při této rychlosti na filmu, který skutečně běžíte.
Než si přečtete zbytek této příručky, pomůže vám definovat, co kupujete. A flexibilní balicí stroj není jeden kus zařízení, ale soubor zpracovatelských jednotek, které připravují, zdobí, lepí a převádějí tenké pružné pásy do hotových sáčků nebo rolí. Pochopení toho, jak se tyto jednotky propojují, je prvním krokem ke správnému rozhodnutí o koupi.
Celá řada posouvá pavučinu filmu sekvencí stanic. Každá stanice mění jednu vlastnost materiálu a každé předání mezi stanicemi je místem, kde může vznikat odpad. Níže uvedený diagram ukazuje běžné integrované rozložení pro potištěné a laminované sáčky.
Regulace napětí probíhá každou stanicí. Odvíjecí a navíjecí sekce drží tkaninu pod kontrolovaným tahem, zatímco napínací válce a siloměry udržují napětí uvnitř úzkého pásu. Mnoho problémů s kvalitou, které se objeví později, jako jsou vrásky, nesprávná registrace a zvlnění hran, začíná posunem napětí na začátku procesu.
Linky mohou být postaveny jako samostatné jednotky nebo jako integrované systémy. Samostatné jednotky dávají závodu flexibilitu k nákupu po etapách, ale každý přesun mezi stroji prodlužuje dobu manipulace, zapojení operátora a možnost poškození fólie. Integrované linky jsou dražší předem a vyžadují pečlivější plánování podlahy, ale obvykle poskytují konzistentnější výstup, jakmile jsou správně vyladěny.
Typickou roli každé hlavní stanice lze shrnout následovně.
Každý typ stroje řeší jiný výrobní problém. Níže uvedené podsekce vysvětlují hlavní kategorie a kontroly, které jsou nejdůležitější při porovnávání nabídek dodavatelů.
A rotační hlubotiskový stroj přenáší inkoust z vyrytých buněk na válci na povrch filmu. Hloubka a objem každé buňky řídí množství naneseného inkoustu, což umožňuje jemnou gradaci tónů a husté plné barvy. U dlouhých sérií balení s fotografickými obrazy zůstává tato metoda standardní volbou, protože válce lze opakovaně použít v mnoha úlohách se stejnou délkou opakování.
Hlavními výhodami jsou stabilní reprodukce barev ve velkých objemech, dobrý výkon na široké škále substrátů a vysoká rychlost linky po vyrytí válců a vyvážení inkoustového systému. Kompromisem jsou náklady na přípravu válce, díky čemuž jsou velmi krátké jízdy méně ekonomické, pokud není konstrukce po čase znovu použita.
A lakovací stroj nanáší tenkou funkční vrstvu na povrch fólie. Typické povlaky zahrnují tepelně svařitelné vrstvy, vrstvy proti poškrábání, antistatické vrstvy a bariérové povlaky, které zlepšují odolnost vůči kyslíku nebo vlhkosti. Potahovací hlavy, jako jsou hlubotisk, reverzní válec a štěrbinové matricové systémy, každá poskytuje jinou úroveň přesnosti a vyhovuje jinému rozsahu viskozity.
Hmotnost povlaku je proměnná, která si zaslouží největší pozornost. Příliš málo povlaku snižuje pevnost bariéry nebo těsnění, zatímco příliš mnoho zvyšuje náklady na materiál, zpomaluje schnutí a může způsobit zablokování při skladování rolí. Zeptejte se dodavatelů, jak jejich systém měří a kontroluje hmotnost nátěru během výroby, nejen během počátečních zkoušek.
Laminovací stroj spojuje dvě nebo více fólií dohromady pomocí lepicí vrstvy. Tradiční suchá laminace využívá lepidla na bázi rozpouštědel, která se před převinutím laminátu odpaří v sušícím tunelu. Bezrozpouštědlová laminace nanáší dvousložkové lepidlo bez nosiče rozpouštědla, které snižuje emise a eliminuje zbytková rozpouštědla, která mohou způsobit problémy se zápachem v citlivých obalech potravin.
Pro balení potravin a kojenecké výživy jsou stále více preferovány systémy bez rozpouštědel, protože snižují riziko zbytkových rozpouštědel a snižují energii potřebnou k sušení. Suché systémy stále fungují dobře pro mnoho nepotravinářských produktů a těží z vyzrálého dodavatelského řetězce lepidel. Lepší výběr závisí na produktu, regulačních požadavcích na vašem trhu a na možnostech lepidla, které má váš závod k dispozici.
Po dokončení tisku a laminace se hlavní role rozřízne na šířky požadované pro následné formování sáčku. Kvalita řezání ovlivňuje přímost okraje a defekty okraje se mohou později rozšířit do těsnění sáčku. Převíjení pak vytváří stabilní role s konzistentním napětím, což je velmi důležité pro sáčkovací stroje běžící vysokou rychlostí.
Stroje na výrobu sáčků tvoří sáčky se třemi bočními uzávěry, stojaté sáčky, sáčky na zip a sáčky. Závody, které prodávají pouze svitkový film, mohou tuto fázi zcela přeskočit. Závody vyrábějící hotové sáčky by měly odpovídat kapacitě zatavování a řezání sáčkového stroje výkonu řezání, aby se ani jedna jednotka nestala úzkým hrdlem.
| Stroj | Hlavní funkce | Co ověřit |
|---|---|---|
| Rotační hlubotisk | Aplikuje dekorativní a informační grafiku | Barvicí stanice, velikosti válců, kapacita sušení |
| Kabáting | Přidá funkční povrchové vrstvy | Kabáting weight control, head type, viscosity range |
| Laminování | Lepí fólie pro zajištění bariéry a pevnosti | Adhezivní systém, regulace tlaku sevření, doba vytvrzování |
| Štěrbinating and rewinding | Vyrábí hotové šířky rolí | Kvalita hran, kontrola napětí, manipulace se spojem |
| Sáček making | Formuje a utěsňuje hotové sáčky | Typ těsnění, přesnost řezání, rychlost podle velikosti sáčku |
Výběr se zjednoduší, když jsou kritéria seřazena podle jejich vlivu na skutečnou produkci. Níže uvedený seznam se pohybuje od nejdůležitějších faktorů k podpůrným a funguje dobře jako bodovací rámec, pokud je zapojeno několik dodavatelů.
Praktickou metodou bodování je přiřadit každému kritériu váhu, která odráží vaše priority, a poté ohodnotit každého dodavatele od jedné do pěti na základě výsledků vašich vlastních testů vzorků. Dodavatelé, kteří neprovedou váš film na svém zařízení před nákupem, by měli dostat nižší hodnocení spolehlivosti, protože riziko pozdních překvapení padá na váš závod.
Film často určuje více nastavení procesu, než většina kupujících očekává. Schopnost stroje by měla být ověřena na přesném substrátu, včetně tloušťky, povrchové úpravy a jakýchkoli již nanesených potištěných nebo potažených vrstev předtím, než stroj uvidí pás.
| Typ filmu | Zvládání výzvy | Zvažování vybavení |
|---|---|---|
| BOPP | Dobrá rozměrová stabilita, ale přilnavost inkoustu závisí na povrchové úpravě | Úprava koronou nebo plamenem a testování adheze inkoustu |
| PET | Vysoká tuhost a vysoká tepelná odolnost | Vyšší teplotní rozsah sušení a pevná regulace napětí |
| CPP | Nízký bod tání a sklon ke vráskám pod teplem | Jemný profil sušení a dobře navržené chladicí válce |
| PE | Měkké a pružné, citlivé na změny napětí | Zóny nízkého napětí a pečlivě nastavený přítlak |
| Laminát z hliníkové fólie | Dírky a lámavé okraje při řezání | Přesné prořezávání břitů a kontrolovaný přítlak |
| PLA a kompostovatelný film | Citlivost na teplo a rozměrová změna | Nižší teploty sušení a upravená chemie nátěru |
| Kompozit papír-plast | Pohlcování vlhkosti a nerovnoměrný třmen | Silnější řízení napětí a delší sušicí zóny |
Biologicky rozložitelné a kompostovatelné fólie si zaslouží zvláštní pozornost. Často mají nižší tepelnou toleranci a odlišnou povrchovou energii, takže výkon inkoustu a lepidla se může změnit, i když nastavení tisku vypadá na papíře správně. Před provedením konfigurace stroje si vyžádejte zkušební běhy na konkrétní kvalitě filmu a zaznamenejte výsledky.
Každý koncový trh klade na linku jiné požadavky. Stejný typ stroje může být nakonfigurován velmi odlišně v závislosti na tom, co musí pouzdro chránit a jak se bude prodávat.
Balení svačin vyžaduje silné bariérové vlastnosti a vysokou hustotu tisku. Typické konfigurace používají vícebarevnou hlubotiskovou stanici následovanou bezrozpouštědlovou laminací pro udržení nízké hladiny zbytkového rozpouštědla. Integrita těsnění je další prioritou, protože čerstvost produktu závisí na zadržování kyslíku a vlhkosti po celou dobu skladovatelnosti.
Ukázkové balíčky a sáčky na jedno použití vyžadují jemnou grafiku a časté změny designu. Kratší série znesnadňují ospravedlnění nákladů na válce, takže mnoho závodů kombinuje flexibilní metody tisku s řadou opakovaně použitelných návrhů. Laminovací struktury jsou obvykle lehčí a řada by se měla rychle měnit mezi velikostmi balení.
Otevíratelné sáčky a lékařské obaly vyžadují přísnou kontrolu kvality a sledovatelné záznamy šarží. Zařízení by mělo podporovat zdokumentované nastavení procesu a struktura laminace musí být ověřena na pevnost těsnění a chování při odlupování. Kompatibilita s čistými prostory a kontrola prachu v okolí řezací stanice jsou často součástí specifikace.
Sáčky na hnojiva, osivo a agrochemikálie čelí hrubému zacházení a venkovnímu vystavení. Těžší lamináty a robustní těsnění jsou důležitější než jemná grafika, takže závody v tomto sektoru mají tendenci upřednostňovat mechanickou pevnost, spolehlivé řezací a těsnicí zařízení, které toleruje hrubé materiály.
Poptávka po kompostovatelných a recyklovatelných strukturách neustále roste. Jednomateriálové konstrukce zjednodušují recyklaci, ale mohou vyžadovat různá lepidla nebo tepelně svařitelné vrstvy. Konfigurace stroje by se měla řídit zvolenou strukturou spíše než nutit konstrukci, aby se vešla do stroje, který byl zakoupen dříve.
Uspořádání závodu je jednou z nejvíce podceňovaných částí plánování projektu. Jediná integrovaná linka potřebuje prostor pro samotné stroje, prostor pro odvíjení a převíjení, skladování inkoustu a lepidla, případně výfukový systém a bezpečný pohyb operátora po každé stanici.
| Konfigurace | Typická podlahová plocha | Typická dodací lhůta | Typická posádka na směnu |
|---|---|---|---|
| Kompaktní poloautomatická linka | 60 až 120 metrů čtverečních | 3 až 5 měsíců | 3 až 4 osoby |
| Středně velká integrovaná řada | 150 až 300 metrů čtverečních | 5 až 8 měsíců | 5 až 7 lidí |
| Velká souvislá čára | 350 až 600 metrů čtverečních | 8 až 12 měsíců | 8 až 12 lidí |
Dodací lhůta zahrnuje technické potvrzení, výrobu, tovární přejímací zkoušky, dopravu a instalaci. Závody, které zdržují testování vzorků, často ztrácejí týdny během uvádění do provozu, když se objeví problémy související s filmem. Rozpočet včas na veřejné služby, stlačený vzduch, chlazenou vodu tam, kde se používá, a modernizaci energie, protože tyto položky v prvních odhadech běžně chybí.
Důsledná údržba chrání kvalitu tisku a snižuje zmetkovitost. Níže uvedené postupy fungují jako základní linie pro většinu řad a měly by být zpřesněny po prvních třech měsících provozu, kdy budou viditelné skutečné vzory opotřebení.
Když bude linka několik dní nečinná, vypusťte a vyčistěte cirkulační systémy inkoustu a lepidla, abyste zabránili vysychání a ucpání. Válce a válečky zakryjte, aby se do nich nedostal prach, a nepoužité role fólie skladujte na suchém místě se stabilní teplotou. Kolísání vlhkosti může způsobit zkroucení a teleskopické zkroucení filmu ve skladovaných rolích, což se pak projeví jako problémy s prořezáváním nebo tvorbou sáčku.
Většina defektů má malý počet pravděpodobných příčin. Postup od příznaku směrem k příčině zkracuje odstraňování problémů a zabraňuje opakovaným úpravám, které během provozu plýtvají filmem.
| Defekt | Pravděpodobná příčina | První kontrola |
|---|---|---|
| Přenos barvy přes roli | Změna viskozity nebo opotřebení válce | Záznam o viskozitě inkoustu a stav válce |
| Laminování bubbles or tunneling | Nízký tlak ve svěru nebo znečištěný povrch filmu | Nastavení sevření a čistota povrchu |
| Vrásky na filmu citlivém na teplo | Nadměrná teplota sušení nebo nerovnoměrné napětí | Teplotní profil pece a napínací zóny |
| Slabá pevnost těsnění | Kabáting weight too low or sealant contamination | Kabáting weight measurements and seal tests |
| Trhání okraje po rozříznutí | Tupá čepel nebo napínací hroty v síti | Stav čepele a protokol o napětí |
| Blokování ve skladovaných rolích | Zbytkové rozpouštědlo nebo nadměrné teplo nátěru | Zkouška zbytkového rozpouštědla a podmínky skladování |
Uchovávejte protokol závad, který zaznamenává příznak, šarži filmu, nastavení stroje a přijatá nápravná opatření. Po několika měsících jsou vzory jasnější a kláda se stává jedním z nejcennějších nástrojů pro zlepšení výnosu.
Před podpisem jakékoli kupní smlouvy použijte kontrolní seznam níže. Každá položka chrání závod před drahým překvapením po instalaci, kdy jsou změny nejnákladnější.
Dobře zvolený flexibilní balicí stroj není o nalezení nejrychlejší nebo nejlevnější možnosti, ale spíše o přizpůsobení schopností práci, kterou bude vaše zařízení vykonávat každý den. Začněte s filmy, formáty sáčků a cíli kvality a poté tyto požadavky otestujte na skutečných vzorcích. Porovnejte dodavatele podle stejných kritérií a nechte zdokumentované výsledky zkoušek mít větší váhu než tvrzení v brožuře. Rostliny, které dodržují tuto sekvenci, obvykle dosáhnou stabilního výkonu dříve a stráví méně času odstraňováním problémů, které mohly být zachyceny před nákupem.
Rotační hlubotisk používá ryté válce a obecně poskytuje jemnější tónové detaily a velmi konzistentní barvy při dlouhých úsecích. Flexografický tisk používá vyvýšené desky, což často snižuje náklady na kratší série a jednodušší návrhy. Lepší volba závisí na složitosti obrazu, očekávané délce běhu a na tom, jak často se budou návrhy měnit.
Bezrozpouštědlová laminace je obvykle upřednostňována pro balení potravin, protože snižuje zbytková rozpouštědla a snižuje emise. Suchá laminace zůstává životaschopná, když je lepicí systém schválen pro produkt, proces sušení je dobře řízen a jsou splněny místní předpisy. Než se rozhodnete, otestujte oba přístupy se svou skutečnou strukturou.
Některé linky mohou, ale to závisí na kvalitě fólie a na ovládání tepla, napětí a sušení stroje. Biologicky odbouratelné fólie často vyžadují nižší teploty sušení a jemnější profily napětí. Požádejte dodavatele o výsledky zkoušek na konkrétním materiálu spíše než na obecném vzorku.
U integrované linky obvykle trvá instalace a uvedení do provozu čtyři až osm týdnů po dodání zařízení, v závislosti na připravenosti sítě a počtu stanic. Tovární přejímací testování před odesláním může značně zkrátit práci na místě. Pokud je třeba vybudovat nové elektrické vedení nebo výfukové systémy, ponechte si čas navíc.
Nákup samostatně má smysl, když závod již má kapacitu tisku a laminace a potřebuje jednu konkrétní funkční vrstvu. Celá řada je efektivnější, když továrna začíná od nuly nebo chce jediný integrovaný řídicí systém. Než se rozhodnete, porovnejte celkové náklady na manipulaci a plány budoucího rozšíření.
Operátoři obvykle potřebují několik týdnů práce pod dohledem, aby zvládli nastavení, míchání lepidla, seřízení napětí a základní odstraňování problémů. Technici údržby potřebují hlubší školení v oblasti pohonných systémů, senzorů a řídicího softwaru. Vyžádejte si ve smlouvě plán školení s definovanými hodinami a kroky hodnocení.

Kontaktujte nás
Doporučené produkty
Spojení Ruce S Huitongem
Přizpůsobte si flexibilní řešení balicích zařízení
Zeptejte se nyní
Produkty
kontaktujte nás

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
Adresa: č. 429 Xizhang Road, město Gushan, město Jiangyin, provincie Jiangsu, Čína