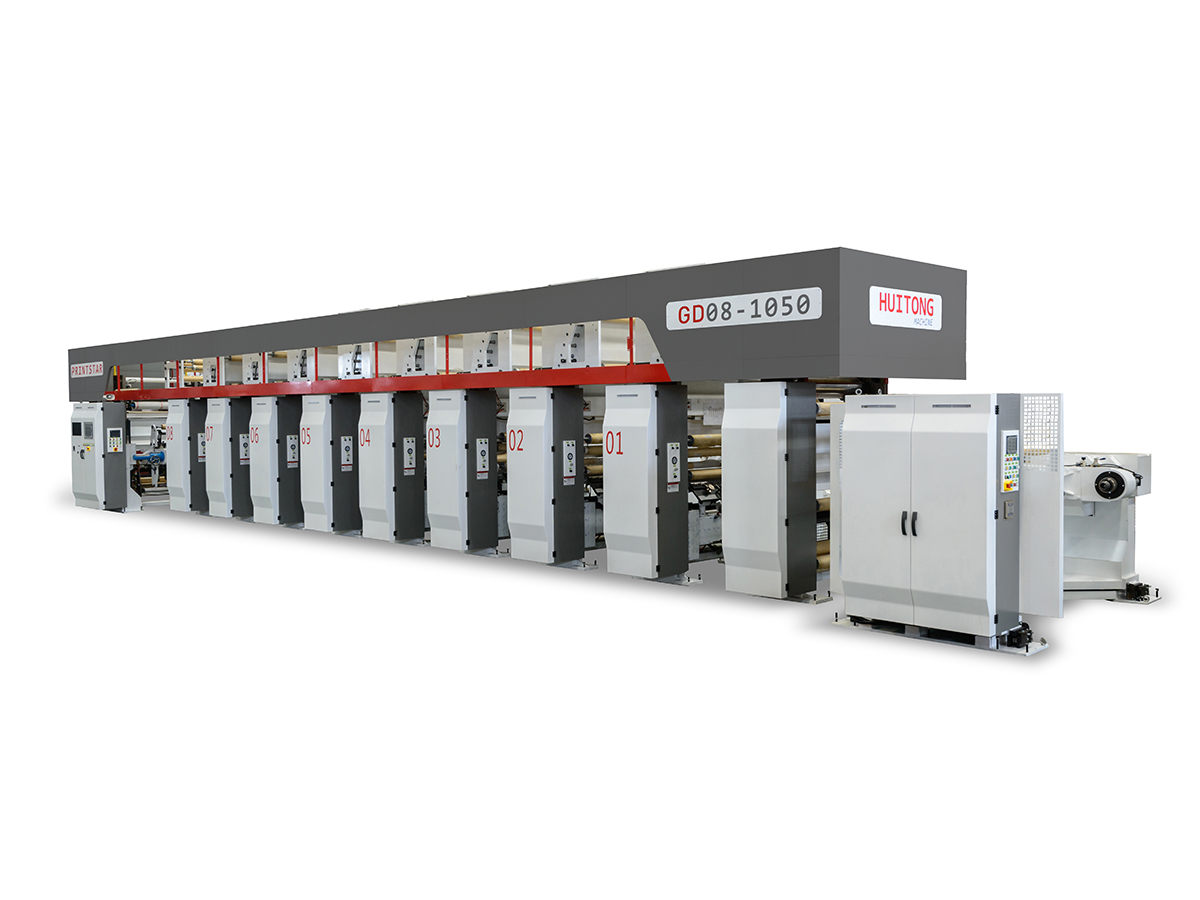
Výrobce občerstvení, kterému v tomto příkladu budeme říkat vedoucí závodu, koupil tiskařský stroj od jednoho dodavatele a laminátor od druhého, přičemž každý byl vybrán za dobrou cenu a silný technický list. Během prvního měsíce linka ztrácela velký podíl výkonu. Potištěná fólie dorazila s mírným posunem soutisku, šířka pásu laminátoru neodpovídala lisu a nastavení napětí na každém stroji táhlo fólii v opačných směrech. Každá role, která opustila fázi tisku, potřebovala ruční korekci, než mohla být slepena, a velká část skončila jako šrot.
Poučení je běžné v celém obalovém průmyslu. Sáček je výsledkem řetězce procesů a každý stroj nastavuje limity pro stroje, které ho následují. Každý, kdo hodnotí flexibilní balicí stroje by měl hledět na celou posloupnost zařízení, nejen na cenu jedné jednotky.
Flexibilní balicí linka je pouze tak přesná jako její nejslabší napínací zóna, její nejméně konzistentní soutisku tisku a její nejslabší těsnění.
Flexibilní balicí stroje se týkají skupiny strojů, které převádějí tenké, ohebné substráty na hotové sáčky, sáčky a sáčky. Nejběžnějšími základními fóliemi jsou BOPP, PET, polyetylenová, nylonová a hliníková fólie, často kombinované ve vícevrstvých strukturách pro vyvážení pevnosti, bariérové ochrany, tepelné svařitelnosti a vzhledu. Tyto sáčky slouží jako krmivo pro domácí zvířata, kávu, svačiny, mléčné výrobky, léčiva, osobní péči a potřeby pro domácnost.
Kupující obvykle rozdělují zařízení do dvou kategorií. Jednotlivé stroje provádějí jednu operaci, jako je tisk nebo řezání. Kompletní výrobní linka spojuje několik strojů prostřednictvím společné dráhy pásu, sdílené řídicí logiky a přizpůsobených napínacích zón. Jednotlivé stroje vyhovují závodům, které již vlastní kompatibilní zařízení nebo které chtějí upgradovat jedno úzké místo. Celá řada vyhovuje novým továrnám a závodům, které chtějí předvídatelný výstup od surové fólie až po hotový sáček.
| Stroj | Hlavní zaměstnání | Typické filmy | Klíčová kontrola kvality |
|---|---|---|---|
| Rotační hlubotiskový stroj | Aplikuje grafiku ve více barvách | BOPP, PET, nylon | Přesnost registrace |
| Laminovací stroj | Lepí dvě nebo více vrstev filmu | PET, PE, hliníková fólie | Pevnost vazby |
| Potahovací stroj | Přidá bariérové nebo funkční vrstvy | PET, BOPP, papír | Rovnoměrnost hmotnosti povlaku |
| Řezací stroj | Široké rohlíky krájí na úzké kotouče | Všechny tištěné a laminované fólie | Rovnost hran |
| Stroj na kontrolu tisku | Detekuje tiskové a povrchové vady | Tištěné filmy | Míra detekce defektů |
| Stroj na výrobu tašek | Tvoří sáčky a utěsňuje okraje | Laminované konstrukce | Pevnost těsnění a celistvost švu |
Úplný řádek následuje logickou sekvenci. Každá fáze připravuje film na další, takže chyba v jednom bodě obvykle narůstá, když se síť pohybuje vpřed. Níže uvedený diagram ukazuje typický průtok.
Rotační hlubotisk přenáší barvu z rytých válců na povrch filmu. Vyhovuje dlouhým jízdám a jemným detailům a na dobře udržovaných strojích může dosáhnout rychlosti linky zhruba 150 až 300 metrů za minutu. Klíčovými proměnnými jsou stav válce, viskozita inkoustu, teplota sušení a soutisk mezi barvami. Rostliny srovnávající a rotační hlubotiskový stroj měli byste se zeptat, jak lis zvládá natahování fólie a jak rychle mění barvy při krátkých sériích. Chcete-li se blíže podívat na typy lisů, podívejte se na náš průvodce výběrem správného hlubotiskového lisu pro váš závod.
Laminace spojuje potištěné filmy s dalšími vrstvami, obvykle PET, polyetylenovou nebo hliníkovou fólií, aby vytvořila bariéru a pevnost, kterou sáček potřebuje. Suchá laminace na bázi rozpouštědel zůstává běžná, zatímco systémy bez rozpouštědel se prosazují, protože snižují hladiny zbytkových rozpouštědel a snižují spotřebu energie při sušení. Spolehlivý laminovací stroj by měla udržovat hmotnost lepidla v úzkém rozmezí a udržovat stálý tlak ve svěru po celé šířce pásu.
Povlak přidává funkční vrstvu, která blokuje ztrátu kyslíku, vlhkosti nebo aroma. Produkty, jako jsou suché potraviny, léčiva a některé mléčné výrobky často potřebují tuto dodatečnou ochranu. Hmotnost povlaku, profil schnutí a povrchová úprava určují výkon bariéry, takže potahovací stanice by měla být přizpůsobena struktuře laminátu, která za ní následuje.
Široké produkční role jsou nařezány na užší kotouče, které se hodí k zařízení na výrobu pytlů. Kvalita řezání závisí na stavu kotouče, napětí pásu a vyrovnání vinutí. Uvolněné okraje, teleskopické válce a nerovnoměrné napětí způsobují později vrásky a chyby těsnění, takže řezání je kontrolním bodem kvality, nejen řezáním.
Inspekční kamery skenují film na chyby registrace, barevné posuny, skvrny, škrábance a dírky. Včasná detekce zabraňuje tomu, aby se vadný materiál dostal do fáze výroby sáčku, kde může chyba ztratit hotovou roli. Mnoho závodů nastavuje prahové hodnoty inspekce na základě tolerance zákazníka a používá zaznamenaná data ke sledování defektů zpět ke konkrétnímu nastavení lisu nebo laminátoru.
Stroj na výrobu sáčků přemění hotovou cívku na stojaté sáčky, sáčky s třístranným těsněním, sáčky se středovým těsněním nebo formáty s vyztužením. Teplota svařování, doba setrvání a tlak musí odpovídat vrstvě tmelu fólie. Pevnost švu a konzistence těsnění jsou poslední kontroly před naplněním sáčku.
Etapy jsou úzce propojeny. Chyba tisku může na lisu vypadat jako nepatrná, ale projeví se jako selhání registrace ve fázi sáčku. Z tohoto důvodu mnoho kupujících požaduje kompletní řadu od jednoho plánovacího týmu se společnými specifikacemi pro šířku pásu, napínací zóny a řídicí systémy.
Výběr strojů začíná u produktu a trhu, nikoli u katalogu. Většinu rozhodnutí ovlivňuje pět faktorů, které by měly být definovány před porovnáním jakéhokoli zařízení.
Rychlost je užitečná pouze tehdy, když linka dokáže udržet kvalitu při této rychlosti. Pomalejší linka se stabilním napětím často produkuje více prodejných sáčků za směnu než rychlejší linka, která běží s častými přestávkami.
Pozornost si zaslouží také poprodejní podpora, zejména u závodů, které dovážejí vybavení. Kupující by si měli ověřit dostupnost náhradních dílů, řešení problémů na dálku, školení operátorů a dobu odezvy dodavatele na technické problémy. Stabilní seznam náhradních dílů a zdokumentovaný plán údržby mohou ušetřit týdny prostojů během životnosti linky.
Většinu problémů na flexibilní balicí lince lze vysledovat k malému souboru příčin. Pochopení vazeb mezi příznaky a zdroji pomáhá manažerům vyhnout se opakovaným ztrátám.
Chybná registrace se objeví, když se vytištěné obrázky posunou vzhledem k jejich zamýšlené poloze. Obvyklými příčinami jsou nerovnoměrné natažení fólie, nestabilní napětí mezi tiskovými jednotkami a nekonzistentní upevnění válce. Problém obvykle vyřeší zlepšení kontroly napětí a kontrola vyrovnání válců při každém spuštění.
Bubliny a slabé spoje jsou obvykle důsledkem znečištění, nesprávné hmotnosti lepidla nebo nedostatečného vytvrzení. Častým přispěvatelem je prach na fólii, nerovnoměrný tlak ve svěru a nedostatečná doba schnutí. Pravidelné kontroly míchacích poměrů lepidel a čistoty válečků tyto závady výrazně snižují.
Netěsné švy jsou často způsobeny příliš nízkými teplotami svařování, příliš krátkými dobami prodlevy nebo znečištěnými svařovacími čelistmi. Silnému utěsnění může také zabránit kontaminace ze zbytků produktu nebo činidel pro kluzný film. Provádění testů pevnosti těsnění na začátku každé směny pomáhá včas zachytit problémy.
Vrásky se šíří po celé linii, když nejsou tahové zóny vyvážené. Jediný špatně seřízený odvíječ nebo opotřebovaný válec mohou narušit pás na několik metrů po proudu. Důsledné nastavení napětí, zdokumentované pro každý typ materiálu, zabrání této kaskádě defektů.
Různé koncové trhy kladou na linku různé požadavky. Platí stejná šestistupňová sekvence, ale důraz na bariérový výkon, kvalitu tisku a těsnění se s produktem mění.
V každém případě design linky odráží strukturu fólie a konečného sáčku. Závody vyrábějící několik produktových skupin často volí modulární zařízení, která mohou přepínat mezi strukturami s omezenými prostoji.
Plánování rozpočtu by mělo pokrývat více než kupní cenu. Instalace, školení, služby, náhradní díly a náklady na plýtvání fólií při uvádění do provozu, to vše ovlivňuje skutečné náklady na vlastnictví. Linka, která stojí předem méně, může stát více než pět let, pokud produkuje větší množství odpadu nebo potřebuje časté opravy.
| Nákladový řidič | Co hodnotit | Dopad na rozpočet |
|---|---|---|
| Stroj specification | Rychlost, šířka a úroveň automatizace | Vysoká |
| Instalace a uvedení do provozu | Základy, nástroje a testovací provozy | Střední |
| Spotřební materiál | Inkoust, lepidlo, rozpouštědla a filmy | Vysoká |
| Údržba a náhradní díly | Servisní smlouvy a částečné dodací lhůty | Střední |
| Školení operátorů | Schopnosti nastavení, přepínání a odstraňování problémů | Nízká až střední |
Praktickým plánovacím přístupem je nejprve definovat cílový produktový mix a poté vytvořit řadu kolem nejnáročnějšího produktu. Vyhnete se tak placení za kapacitu, kterou závod nikdy nevyužije, a zároveň zajistí, že i ta nejobtížnější konstrukce může stále spolehlivě fungovat.
Flexibilní výrobní linka na balení je řada strojů, které přeměňují plastové nebo fóliové fólie na hotové sáčky. Obvykle zahrnuje zařízení pro tisk, laminování, potahování, řezání, kontrolu a výrobu sáčků propojené společnou dráhou pásu a řídicím systémem.
Většina výroby sáčků začíná rotačním hlubotiskovým strojem, následuje laminovací stroj a v případě potřeby potahovací stroj. Vrstvená fólie je poté rozřezána na kotouče, zkontrolována na vady a přeměněna na sáčky strojem na výrobu sáčků.
Suchý laminovací stroj používá lepidla na bázi rozpouštědel, která se musí odpařit v sušícím tunelu. Laminátor bez rozpouštědel používá lepidla bez rozpouštědla, což snižuje zbytková rozpouštědla v hotové fólii a snižuje energii potřebnou k sušení.
Náklady se značně liší v závislosti na šířce stroje, rychlosti, automatizaci a počtu zahrnutých stupňů. Kupující by měli spíše porovnávat celkové náklady na vlastnictví, včetně instalace, školení, spotřebního materiálu a náhradních dílů, než se spoléhat pouze na cenu zařízení.
Ano. Stroje lze upravit pro specifické struktury fólie, šířky pásu, rozsahy napětí a těsnící profily. Výrobci obvykle požadují vzorky filmů a specifikace cílového pouzdra během fáze plánování, aby potvrdili konfiguraci před výrobou.
Kupující by měli hledat podporu při instalaci, školení operátorů, vzdálené řešení problémů, jasný seznam náhradních dílů a definované doby odezvy. Pro dlouhodobou spolehlivost je důležitá také dokumentace v jazyce kupujícího a plán údržby.
Flexibilní balicí linka je propojený systém. Tisk, laminování, potahování, řezání, kontrola a taška činí z každého tvaru kvalitu další fáze, takže nejlepší výsledky pocházejí ze společného plánování celého procesu. Začněte strukturou filmu, výstupními cíli a formáty sáčků a poté vyberte stroje, které sdílejí kompatibilní specifikace a podporu.
Závody, které plánují nové zařízení nebo modernizují stávající, mohou přezkoumat celou řadu flexibilní balicí stroje možnosti a porovnat konfigurace, které odpovídají jejich produktovému mixu. Ať už je potřeba jediný upgrade nebo kompletní flexibilní výrobní linka na balení, jasná specifikace je nejlepším výchozím bodem pro přesný návrh.

Kontaktujte nás
Doporučené produkty
Spojení Ruce S Huitongem
Přizpůsobte si flexibilní řešení balicích zařízení
Zeptejte se nyní
Produkty
kontaktujte nás

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
Adresa: č. 429 Xizhang Road, město Gushan, město Jiangyin, provincie Jiangsu, Čína