
Flexibilní bariéra pro balení potravin je obvykle připisována výběru materiálu. Technickým diskusím dominují EVOH, PVDC, hliníkové fólie a metalizované fólie. Přesto mohou dva konvertory provozovat stejnou strukturu bariérové fólie na různých strojích a dosahovat dramaticky odlišných výsledků rychlosti přenosu kyslíku a vodní páry. Materiál poskytuje potenciál. Zařízení rozhoduje o tom, kolik z tohoto potenciálu je skutečně dodáno.
Tato mezera mezi specifikací a realitou je kde optimalizace zařízení pro balení potravin se stává bariérovou výkonnostní strategií. Odchylky procesu mohou poškodit bariérové vrstvy, vytvořit nerovnosti povlaku a způsobit defekty laminačního rozhraní. Žádný z těchto problémů se neobjevuje v technickém listu pryskyřice. Všechny zkracují trvanlivost.
Klíčový poznatek: Úlomky a částice povrchu substrátu mohou vytvářet dírkové defekty. V těchto bodech může bariérová vrstva zcela chybět a výkon plynové bariéry prudce klesá, i když specifikace filmu vypadá na papíře správně.
Koextruzní matrice je prvním místem, kde je výkon bariéry buď chráněn nebo ohrožen. Přesnost řízení distribuce vrstev určuje, zda bariérová vrstva EVOH nebo PA tvoří souvislou bariéru bez defektů. Pokud kanály matrice rozdělují taveninu nerovnoměrně, vytvoří se na bariérové vrstvě tenké skvrny. Tato tenká místa se stávají preferenčními cestami pro kyslík a vlhkost.
Konstrukce šroubu musí také odpovídat zpracovatelskému oknu různých bariérových pryskyřic. PA, EVOH a PVdC mají každý úzký rozsah tepelné stability. Nadměrné smykové zahřívání nebo špatné míchání může degradovat bariérovou pryskyřici nebo způsobit kolísání tloušťky. Speciální konstrukce šroubu, která bez výměny zvládne vše od komoditních pryskyřic až po speciální inženýrské pryskyřice, poskytuje měničům praktickou výhodu: méně rizik při přechodu a konzistentnější kvalitu bariérové vrstvy.
Rovnoměrnost bezrozpouštědlového laminačního povlaku přímo ovlivňuje pevnost spoje mezi vrstvami. Špatně spojené rozhraní se stává kanálem pro vlhkost a kyslík. Dokonce i mikroskopické nespojené oblasti mohou umožnit migraci plynu podél rozhraní a zcela obejít bariérovou vrstvu.
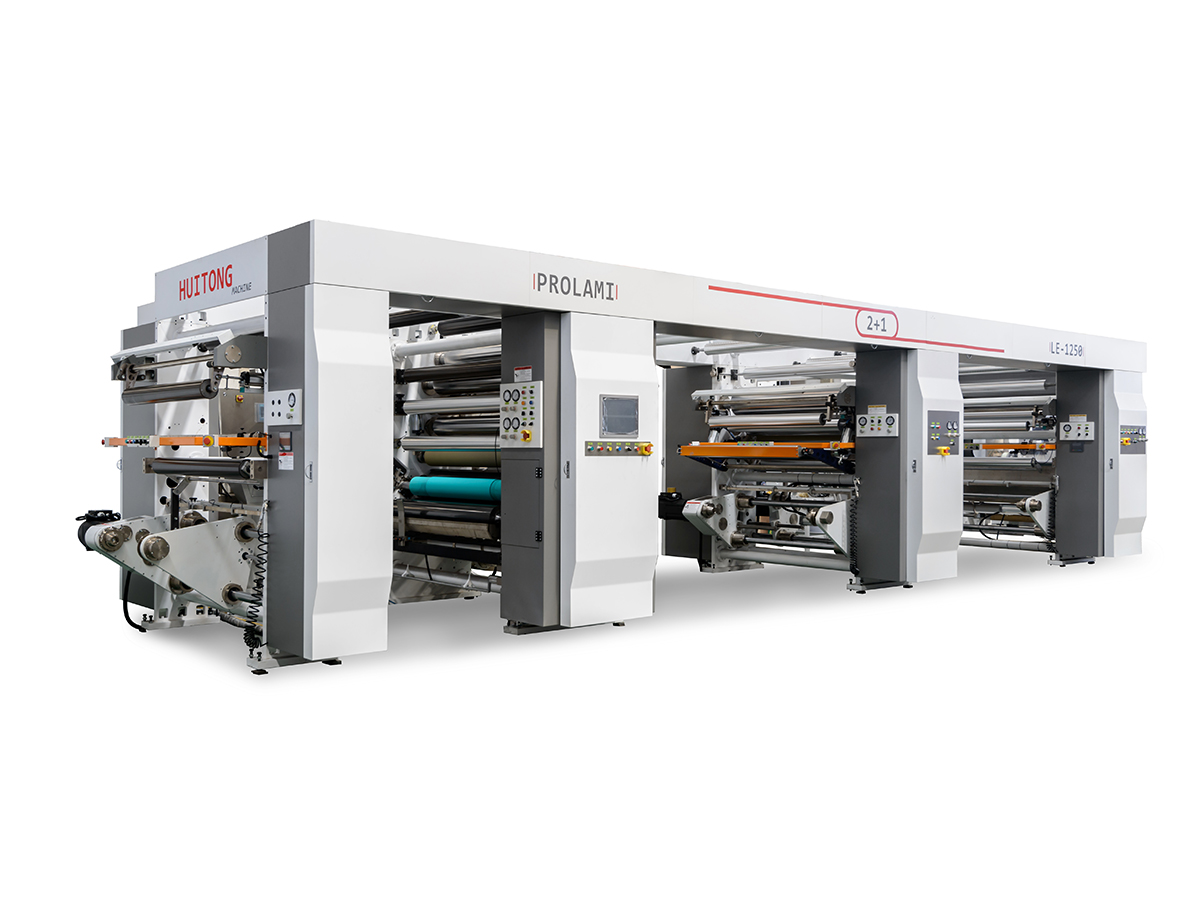
Bylo prokázáno, že povlakování reverzní hlubotiskem poskytuje výjimečně rovnoměrné povlaky bez dírek, což je rozhodující pro bariérové aplikace. Rozdíl mezi jednotným povlakem a povlakem s drobnými defekty není kosmetický. Je funkční. Defekty bariérového povlaku, jako jsou dírky a praskliny, i když zabírají velmi malé procento plochy, mohou významně snížit celkovou výkonnost bariéry.
Odchylky teploty, tlaku a času tepelného těsnění mohou způsobit neúplné těsnění. Balení s vynikající bariérovou fólií může stále selhat, pokud těsnění není vzduchotěsné. U obalů obsahujících mastné nebo vlhké potraviny je zvláště škodlivé znečištění těsnění a nekonzistence těsnění.
Vysoce přesné řídicí systémy tepelného těsnění jsou nejdůležitější, když je produkt agresivní nebo když balicí linka běží vysokou rychlostí. Těsnění, které vizuálně vypadá přijatelně, může stále unikat na mikroskopické úrovni.
Následující tabulka spojuje běžné parametry strojů s cestami dopadu na výkon bariéry a typickými problémy. Každá řada také obsahuje stručný směr řešení orientovaný na vybavení.
| Parametr zařízení | Cesta dopadu na výkonnost bariéry | Typický problém | Směr řešení zařízení |
|---|---|---|---|
| Teplota vytlačování | Příliš vysoká hodnota způsobuje degradaci bariérové pryskyřice; příliš nízká způsobuje špatnou plastifikaci | EVOH má úzké okno tepelné stability | Přesná vícezónová regulace teploty pomocí profilů specifických pro pryskyřici |
| Přesnost rozložení vrstvy matrice | Přímo ovlivňuje rovnoměrnost tloušťky bariérové vrstvy | Místní tenká místa se stávají slabými místy pronikání | Vysoce přesné nastavení mezery matrice a řízení poměru vrstev |
| Laminování tension control | Kolísání napětí způsobuje mikrotrhliny v bariérové vrstvě | Zvláště škodlivé pro metalizované a potažené filmy | Regulace napětí v uzavřené smyčce s tanečnicí nebo zpětnou vazbou |
| Povlak weight uniformity | Povlak thickness deviation causes barrier performance fluctuation | Hlavní zdroj dírkových vad | Reverzní hlubotisk nebo optimalizovaný design potahovací hlavy |
| Přesnost parametrů tepelného těsnění | Konečný výsledek bariéry určuje integrita těsnění | Míra úniku přímo spojená s dobou použitelnosti | Vysoce přesné řízení teploty, tlaku a doby prodlevy |
Tyto parametry nepůsobí izolovaně. Tenká bariérová vrstva ze špatné distribuce matrice může být dále poškozena tahovými špičkami během laminace. Dírka v povlaku může být zakryta dobrým utěsněním během počátečního testování, ale po skladování selže. Optimalizace zařízení znamená řízení celého řetězce, nikoli pouze jedné stanice.
Bariérový výkon by neměl čekat na testování hotového produktu. Inline kontrolní systémy tloušťky a hmotnosti povlaku mohou monitorovat rovnoměrnost bariérové vrstvy v reálném čase. Kontrola průhlednosti může identifikovat vady povlaku, jako jsou dírky a praskliny. Když jsou tyto systémy integrovány s řízením s uzavřenou smyčkou, stroj může upravit parametry předtím, než se vyrobí dávka neshodného materiálu.
Konzistence výkonu závor je důležitější než jedna nejvyšší hodnota. Systém správy receptur, který umožňuje vyvolání běžných parametrů procesu jediným dotykem, snižuje posun parametrů během přepínání. To zajišťuje stabilitu bariéry mezi jednotlivými dávkami, což je zvláště důležité pro konvertory provozující více krátkých objednávek na stejné lince.
Udržitelná bariérová řešení, jako jsou biologické nátěry a nátěry na vodní bázi, kladou nové požadavky na zařízení. Optimalizace sušícího systému je rozhodující pro rovnoměrnou tvorbu nátěru na vodní bázi. Technologie jemného radiačního síťování může zlepšit pevnost filmu bez poškození bariérové vrstvy EVOH. Zařízení, která se mohou přizpůsobit těmto novým materiálům, aniž by byla obětována integrita bariéry, poskytuje zpracovatelům produkční platformu kompatibilní s technologiemi.
Když balíček neprojde testem bariéry proti kyslíku nebo vlhkosti, příčinou není vždy specifikace fólie. Následující diagnostický kontrolní seznam pomáhá vysledovat problém zpět k historii zařízení a procesů.
Tento diagnostický přístup odráží hlubší pochopení vztahu mezi vybavením a bariérou. Rovněž buduje technickou autoritu tím, že ukazuje, že výkon bariéry je výstupem systému, nikoli samotnou materiální vlastností.
Mezi klíčové faktory zařízení patří řízení teploty vytlačování, přesnost distribuce vrstvy matrice, stabilita napětí laminace, rovnoměrnost hmotnosti povlaku a přesnost parametrů tepelného spoje. Každý faktor může buď chránit nebo degradovat bariérovou vrstvu během výroby.
EVOH má úzké okno tepelné stability. Příliš vysoká teplota způsobuje degradaci, která snižuje bariérovou funkci. Příliš nízká teplota způsobuje špatnou plastifikaci, což vede k nerovnoměrné tloušťce vrstvy a potenciálním bariérovým mezerám.
Fólie může být správná, ale odchylky procesu zařízení mohou poškodit bariérovou vrstvu. Mezi běžné příčiny patří chyby v distribuci matrice, mikrotrhliny způsobené tahem, dírky v povlaku a neúplné tepelné těsnění. Kontrola historie parametrů procesu je prvním diagnostickým krokem.
Ano. Inline kontrola tloušťky a povlaku může v reálném čase detekovat problémy s rovnoměrností a dírky. Řízení s uzavřenou smyčkou pak upravuje parametry dříve, než se vyrobí velké objemy neshodného materiálu.
Správa receptur snižuje odchylky parametrů během změn. Když je stejná bariérová struktura spuštěna vícekrát, konzistentní nastavení stroje vytváří konzistentní výkon bariéry, který je nezbytný pro předvídatelnost doby skladovatelnosti.
Flexibilní bariéra při balení potravin je výsledkem systémového inženýrství. Materiály poskytují potenciál. Vybavení určuje, kolik z tohoto potenciálu je realizováno. Při výběru zařízení by převodníky měly vyhodnotit schopnost ochrany bariérové vrstvy, přesnost řízení parametrů procesu a stabilitu mezi jednotlivými dávkami.
Praktická otázka je jednoduchá: pomáhá vaše zařízení vašemu bariérovému výkonu nebo ho brzdí? Odpověď často spočívá v detailech regulace teploty, přesnosti matrice, tahové stabilitě, stejnoměrnosti povlaku a přesnosti těsnění.
Kontaktujte nás
Doporučené produkty
Spojení Ruce S Huitongem
Přizpůsobte si flexibilní řešení balicích zařízení
Zeptejte se nyní
Produkty
kontaktujte nás

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
Adresa: č. 429 Xizhang Road, město Gushan, město Jiangyin, provincie Jiangsu, Čína


